


 2026-10-28 12:48:47
Wymagania rynkowe i ramy regulacyjne
Zaostrzenie unijnych przepisów klimatycznych, w tym wejście w życie dyrektywy w sprawie charakterystyki energetycznej budynków (EPBD) oraz wdrażanie mechanizmu CBAM, wymusiło zmianę kryteriów doboru materiałów elewacyjnych.
Standardem stała się analiza cyklu życia (LCA) i weryfikacja rzeczywistej emisyjności komponentów przed ich dostarczeniem na plac budowy.
Profile ze stopów aluminium przestały pełnić wyłącznie funkcję ramy dla pakietów szybowych. Stanowią zaawansowane elementy systemowe, od których zależy bilans energetyczny obiektu oraz możliwość uzyskania certyfikacji wielokryterialnych, takich jak BREEAM, LEED, DGNB czy HQE.
Parametry użytkowe przegród zewnętrznych kształtują się na długo przed montażem stolarki.
Kluczowym etapem są prace realizowane w prasowniach, gdzie dobiera się stop, projektuje matrycę i wytłacza profil o określonym przekroju poprzecznym. To tam parametry mechaniczne metalu łączą się z wymogami projektowymi stawianymi przez architektów i inwestorów.
Reżim technologiczny ekstruzji decyduje o zachowaniu gotowych okien, drzwi czy ścian osłonowych pod wpływem obciążeń wiatrowych, rozszerzalności liniowej oraz wieloletniej eksploatacji.
Precyzja wymiarowa i stabilność strukturalna
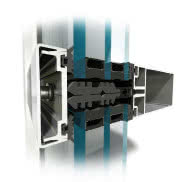
Dążenie do maksymalnego wysmuklenia linii widokowych profili przy jednoczesnym zwiększaniu formatów przeszkleń oraz wysokości skrzydeł drzwiowych wymaga stosowania złożonych kształtowników wielokomorowych z przekładkami termicznymi.
W takich konstrukcjach dopuszczalne tolerancje wymiarowe są wyjątkowo wąskie. Odchylenia geometrii profilu utrudniają funkcjonowanie okuć, prowadzą do utraty mikroszczelności na stykach oraz przyspieszają zużycie uszczelek.
Osiągnięcie powtarzalnego przekroju zależy od matrycy zapewniającej równomierny wypływ rozgrzanego materiału.
Jakość gotowego kształtownika wynika ze spójnego łańcucha technologicznego, który obejmuje skład chemiczny stopu, precyzję obróbki cieplnej oraz stałą kontrolę uszlachetniania powierzchni.
Właściwy przebieg wyciskania wraz z wygrzewaniem eliminuje ryzyko powstawania naprężeń wewnętrznych, zapobiegając odkształceniom materiału podczas obróbki mechanicznej na centrach CNC oraz w trakcie lakierowania proszkowego.
Cyfryzacja wyciskania i optymalizacja przekrojów
Zakłady produkcyjne Grupy Kęty oraz Aluprof wykorzystują koncepcję Przemysłu 4.0 do kontroli parametrów wyciskania. Cyfryzacja procesu umożliwia śledzenie partii materiału od etapu odlania wlewka, poprzez proces prasowania, aż do przekazania gotowego elementu.
Ciągły monitoring temperatur i ciśnień pozwala eliminować odchylenia technologiczne, zabezpieczając strukturę metalu przed powstawaniem wad wewnętrznych.
Zaawansowane symulacje numeryczne i cyfrowe odwzorowanie procesów hydrodynamicznych w matrycy umożliwiają projektowanie kształtowników o cieńszych ściankach, przy zachowaniu wymaganego wskaźnika wytrzymałości oraz sztywności.
Rozwiązanie to optymalizuje zużycie surowca i pozwala spełnić wyśrubowane normy budowlane. W ten sposób etap ekstruzji staje się bezpośrednią częścią architektonicznego procesu projektowego, dając projektantom swobodę w kreowaniu skomplikowanych brył.
Ślad węglowy jako parametr techniczny
Emisyjność materiałów stała się pełnoprawnym wskaźnikiem technicznym, traktowanym na równi ze współczynnikiem przenikania ciepła czy odpornością na parcie wiatru. Deklarowane dane środowiskowe stanowią podstawę do sporządzania świadectw charakterystyki energetycznej oraz oceny budynków w systemach wielokryterialnych.
Standardowe profile aluminiowe wytwarzane przy użyciu energii z paliw kopalnych charakteryzują się wysokim śladem węglowym, jednak zastosowanie aluminium niskoemisyjnego zmienia tę relację.
W rozwiązaniach Aluprof profile powstają z wlewków produkowanych w procesie wtórnego wytopu we własnej odlewni, przy udziale wsadów zawierających do 75% złomu aluminiowego.
Dzięki ograniczeniu zużycia energii w procesach technologicznych i logistycznych ślad węglowy surowych profili wynosi 2,31 kg CO₂e/kg, co potwierdza zweryfikowana Środowiskowa Deklaracja Produktu (EPD) typu III.
W przypadku profili zespolonych z przekładkami termicznymi deklaracje Instytutu Techniki Budowlanej (ITB) określają emisję na poziomie 2,98 kg CO₂e/kg dla systemów okienno-drzwiowych oraz 3,0 kg CO₂e/kg dla fasad. Wskaźniki te ułatwiają inwestorom zdobycie wysokiej punktacji środowiskowej.
Integracja z fasadami fotowoltaicznymi
Połączenie niskiego śladu węglowego surowca z funkcjonalnością nowoczesnych przegród zewnętrznych otwiera nowe możliwości w zakresie projektowania obiektów samowystarczalnych energetycznie.
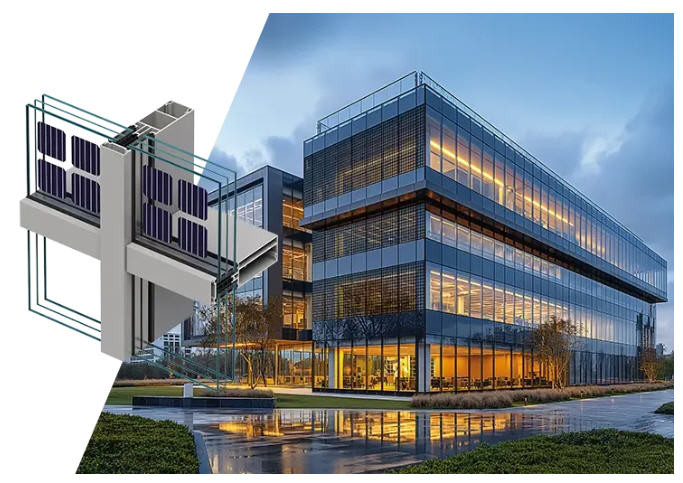
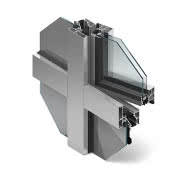
Przykładem integracji technologii materiałowej i energetycznej są fasady zintegrowane z fotowoltaiką (BIPV), takie jak system słupowo-ryglowy MB-SR50N PV. Zewnętrzna powłoka budynku przestaje być bierną osłoną chroniącą przed opadami i wahaniami temperatur, stając się aktywnym źródłem energii elektrycznej.
Nośność i dokładność wymiarowa profilu aluminiowego uzyskana na prasie wyciskowej umożliwiają bezpieczny montaż modułów fotowoltaicznych bezpośrednio w konstrukcji ściany osłonowej.
Wykorzystanie aluminium z recyklingu w parze z generacją czystego prądu podczas eksploatacji skraca czas zwrotu śladu węglowego wbudowanego w konstrukcję.
Ostateczny rezultat zależy od zachowania spójności parametrów: właściwego doboru stopu na prasie, precyzji obróbki mechanicznej oraz przemyślanego montażu na placu budowy.
Źródło i zdjęcia: Aluprof






Komentarze